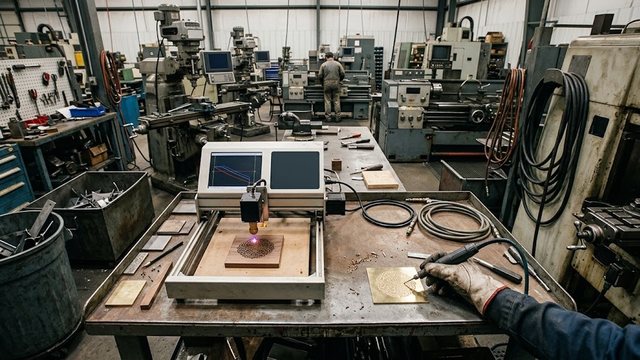
Диодный лазер стоит в компактных настольных граверах, и по одной цифре на корпусе судить о нем нельзя. Ниже разобрано, какую мощность считать и что модуль делает с деревом, тканью и металлом. Отдельно описано, когда нужен другой источник. Если коротко о соседних классах: CO2 берет органику и стекло в промышленных объемах, волокно берет металл, а диод закрывает нижний край обоих классов.
Оптическая и электрическая мощность диодного модуля
В паспорте устройства встречаются мощности разного рода. Электрическая показывает, сколько потребляет блок питания с драйвером. Оптическая показывает, сколько излучения выходит из объектива и доходит до материала. Для гравировки значима только вторая. Модуль с электрической цифрой заметно выше оптической выглядит солидно, а на материале работает слабо.
Проверить заявленное можно просто: запросить у поставщика оптическую мощность на выходе, измеренную прибором. Другой способ состоит в пробном проходе по фанере и сравнении глубины с модулем известной мощности. Цифру без слова «оптическая» считают электрической: мощность на материале у такого модуля ниже.
Лазерные граверы
Весь раздел →
Лазерные станки и граверы по картону и бумаге
Лазерные станки и граверы по коже и кожзаму
Лазерные станки и граверы по МДФ и ДСП
Длина волны серийных синих модулей лежит в диапазоне 445–465 нм. Такие диоды выпускают для проекторов, и в лазерном гравере работает та же полупроводниковая основа. Короткая волна хорошо поглощается темным деревом, картоном и окрашенными поверхностями. Прозрачные и светлые материалы пропускают или отражают ее, поэтому реакции на них почти нет.
Какие материалы гравирует лазерный гравер с диодом
Предел задают поглощение волны материалом и оптическая мощность, а размер пятна добавляет свои ограничения. Пучок диода собирается в прямоугольное пятно, оно крупнее, чем у волокна и CO2 при сопоставимой оптике. Для глубокой резки это минус, для заливки площадей плюс.
| Материал | Гравировка | Резка |
|---|---|---|
| Фанера, дерево | Да, контраст зависит от породы | Тонкие листы, на малой скорости |
| Картон, фетр | Да | Тонкие слои |
| Темный пластик | Да | Ограниченно |
| Прозрачный пластик | Слабо | Нет |
| Прозрачные и зеркальные поверхности | Только по нанесенному покрытию | Нет |
| Анодированный алюминий, окрашенный металл | Снятие покрытия | Нет |
| Голая сталь и нержавейка | Нужен маркер или паста | Нет |
Металл с краской или анодным слоем гравируется потому, что лазер убирает слой краски или оксида, а сам металл остается нетронутым. Голая сталь отражает синюю волну, и без состава на ней нет следа. Паста или спрей создает слой, который луч спекает с поверхностью. Такая метка живет, пока цел спекшийся слой, и стирается абразивом, поэтому для деталей с износом она не годится. Составы разобраны в статье про пасту для лазерной гравировки.
Подобрать оборудование под вашу задачу
Когда диодный лазер уступает волоконному лазеру и CO2
Граница проходит там, где материал не поглощает синюю волну или где нужна глубина. Прозрачные пластики и камень отдают результат только с покрытием. Для них подходит CO2: излучение с длиной волны 10,6 мкм поглощается органикой и стеклом само, а промышленные CO2-резонаторы режут и листовую сталь в струе газа.
Для металла без покрытия и для глубокой гравировки нужен волоконный источник. Он наносит метку на сам металл и обходится без расходных составов. На диодном модуле с пастой можно проверить раскладку макета, а постоянную метку на металле дает волоконный маркиратор. Такие машины собраны в разделе лазерные маркираторы.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7

Лазерный маркиратор Wattsan FL ST JPT M7 30 Вт

Лазерный маркиратор Wattsan FL ST JPT M7 60 Вт
Хобби-мастерской и малому цеху сувениров, где идет дерево и окрашенные заготовки, хватает диода. Этот класс собирается в настольном исполнении, примеры лежат в разделе мини лазерные граверы. Если в потоке появились стекло и крупные листы, берут машину из раздела лазерные станки CO2.
Защитные очки, охлаждение и другие узлы модуля
Кроме оптической мощности, у модуля проверяют охлаждение и фокусировку. Радиатор с вентилятором держит температуру диода, а перегрев сдвигает длину волны и снижает отдачу. Ручная фокусировка требует подстройки под каждую толщину, автофокус экономит время на серии. Воздушная обдувка зоны реза не дает кромке обугливаться.
Луч синего диода опасен для глаз даже в рассеянном виде. Нужны защитные очки под длину волны модуля и кожух над рабочей зоной. Класс лазерного изделия указывают по ГОСТ IEC 60825-1. Открытая конструкция с мощным диодом попадает в высокие классы опасности, закрытый корпус с блокировкой крышки класс снижает. Это существенно для цеха, где работают несколько человек, и для помещения с посетителями.
Лазерная гравировка металла с составом, дерева и кривых деталей
Нержавеющая сталь и титан с составом принимают метку, но контраст зависит от равномерности нанесенного слоя. Для чертежа с тонкими линиями слой наносят тонко: толстый дает расплывчатый край и теряет детализацию. После спекания остатки смывают, и на изделии остается рисунок без налета.
Лазерные граверы
Весь раздел →Лазерные станки и граверы по меху
Лазерные станки и граверы по парониту
Лазерные станки и граверы по резине
Вытяжка нужна всегда: дым от древесины оседает на оптике и сокращает срок службы объектива. Патрубок кожуха подключают к отводу, который выбрасывает дым за пределы помещения.
Ткань и фетр принимают гравировку на малой мощности: волокно быстро темнеет, и расчет ведут по пробе. Материалы с разным контрастом одним режимом не обработать. Для березы и ореха скорость и мощность подбирают отдельно. Пробу делают на обрезке. Один и тот же файл на двух породах дает разную глубину.
На изогнутой детали фокус выставляют по высшей точке и снижают мощность, иначе расфокусированный край получится бледнее центра. Для цилиндров ставят поворотный привод. Мастерской, которая делает штучный дизайн на кружках и флягах, поворотный привод нужен раньше любой смены оптики.
Лазерные граверы
Весь раздел →
Лазерный гравер ZERDER MINI 2030

Лазерный гравер RABBIT HX-40 A