Статья объясняет, в каких случаях лазерный шов без присадки не получается, как устроен механизм подачи проволоки и какие параметры задают режим. Отдельный раздел посвящен роботизированной ячейке. Сравнения ручных аппаратов по мощности и обзора моделей здесь нет.
Когда лазерной сварке нужна присадочная проволока
Лазерный луч плавит кромки, и шов формируется из основного металла. Если кромки сходятся плотно, присадка обычно не нужна: валик получается узким и глубоким. Проблемы начинаются при зазоре. Пятно луча мало, расплав не перекрывает щель, и появляется подрез или непровар.
Присадка решает несколько задач. Она добавляет металл в зазор, который луч сам не перекроет, и наращивает усиление шва там, где нужна толщина больше основного листа. Еще она меняет химический состав шва: для алюминиевых сплавов и закаливающихся сталей подбирают состав, снижающий склонность к трещинам.
Лазерная сварка
Весь раздел →
Станок шовной сварки Stalex FN-55

Станок точечной сварки Stalex DN-40

Станок шовной сварки Stalex SBFN-100
Присадка нужна реже, чем кажется, особенно когда лазер работает на тонком металле. Для тонкого листа с хорошей подгонкой кромок сварка без нее дает меньше брызг и ровный валик. Присадка замедляет процесс и добавляет параметр, который нужно держать стабильным.
Устройство подающего механизма
Подающий механизм состоит из катушки, ведущих роликов, направляющего канала и мундштука на сварочной головке. Ролики с мотором протягивают проволоку, канал ведет ее к зоне плавления, мундштук задает угол и вылет. Мотор работает по сигналу контроллера аппарата, поэтому скорость подачи привязана к заданному режиму; в роботе ее синхронизируют со скоростью движения головки.
У ручных аппаратов лазерной сварки механизм встроен в корпус или стоит отдельным блоком рядом с источником. Проволока идет по гибкому шлангу к ручной головке. В роботизированных установках подающий блок крепят на руку робота, чтобы шланг не тянулся по всей траектории и не менял усилие подачи на поворотах.
Аппараты лазерной сварки
Весь раздел →
Ручной волоконно-лазерный сварочный аппарат, INTEGRAL

Аппарат лазерной сварки / резки FoxWeld Аппарат для ручной лазерной сварки, резки и очистки FOXWELD LASER 1500-4-МТ AIR

Лазерная сварка с воздушным охлаждением
Нестабильность подачи заметно портит шов: изношенный ролик пробуксовывает, перегиб канала создает рывки, забитый мундштук отклоняет проволоку от оси луча. Рывок подачи виден как провал или наплыв.
Подобрать оборудование под вашу задачу
Диаметр и скорость подачи проволоки
Диаметр выбирают по свариваемому металлу и его толщине. По данным производителя GWK, проволока 0,8 мм подходит для тонких листов и малого усиления, 1,0 мм считается универсальной для нержавеющей стали и алюминия толщиной 1–1,5 мм, 1,2 мм применяют для нержавеющей и углеродистой стали толщиной 1,5–2,5 мм. Диаметр 1,6 мм берут, когда важнее усиление шва и прочность, чем скорость.
| Диаметр проволоки | Для чего берут |
|---|---|
| 0,8 мм | тонкий лист, малое усиление |
| 1,0 мм | нержавеющая сталь и алюминий 1–1,5 мм |
| 1,2 мм | нержавеющая и углеродистая сталь 1,5–2,5 мм |
| 1,6 мм | наращивание валика, прочность важнее скорости |
Скорость подачи растет вместе с сечением шва. Для системы мощностью 1200 Вт тот же производитель приводит диапазон 6–18 мм/с для нержавеющей стали толщиной 0,5–4,0 мм, а для алюминия толщиной 1,0–2,0 мм диапазон составляет 10–15 мм/с. Это ориентир для одной системы. Для другого источника, другой длины шланга и марки проволоки режим подбирают пробными швами.
Слишком быстрая подача оставляет непроплавленный пруток, он упирается в ванну. Слишком медленная дает обеднение шва и подрез. Скорость подачи и скорость сварки меняют согласованно: головка идет быстрее, и подача растет следом.
Защитный газ и фокус
Присадка не отменяет защиту ванны. В испытаниях производителя защитой служил азот с расходом не меньше 20 л/мин. Для алюминия фокус поднимают на 3–5 мм над поверхностью: пятно становится шире, и ванна принимает присадку. Расход газа проверяют после смены сопла.
Лазерная сварка
Весь раздел →
Станок шовной сварки Stalex SBFN-75

Вентили, колпаки для газовых баллонов FoxWeld Защитный колпачок QBH

Горелка для лазерной сварки и резки FoxWeld Горелка FWL21T для ручной лазерной сварки, резки, очистки (комплект)
Роботизированная ячейка с подачей проволоки
Ручной аппарат выбирают для мелких серий, ремонта и нестандартных швов.
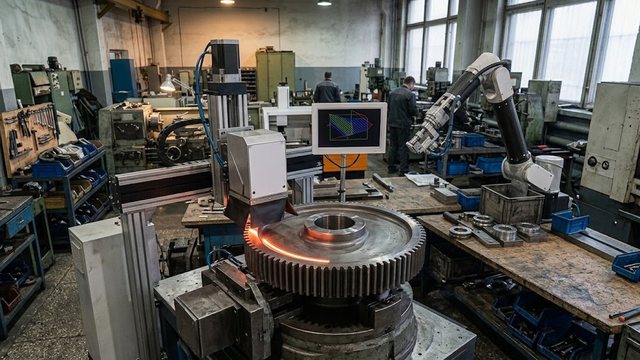
Оператор держит угол и скорость рукой, поэтому качество зависит от навыка. Для серийных деталей одного типа выгоднее роботизированная ячейка: траектория, угол проволоки и скорость повторяются от шва к шву.
В состав ячейки входят робот-манипулятор, сварочная головка с подающим блоком, источник, оснастка для фиксации деталей и система защиты зоны. Оснастка важна. Присадка закрывает зазор, но не смещение детали, поэтому оснастка держит стык в допуске.
Для ячейки добавляют слежение за швом: датчик находит стык и корректирует траекторию. Без него пруток уходит мимо стыка при смещении детали. При выборе смотрят на совместимость контроллера источника и робота, на крепление подающего блока к руке и на доступность запасных роликов и мундштуков в Казахстане.
Лазерная сварка
Весь раздел →Горелка для лазерной сварки и резки FoxWeld Горелка FWL2000 для ручной очистки, удаления ржавчины, краски (комплект)

Ручная лазерная сварка 4 в 1 Wattsan G1 1000 Вт

Система ручной лазерной сварки IPG (VPG LaserONE) LiteWELD XC Plus
Когда проволока не помогает
Присадка не исправит плохую подготовку кромок.
Если зазор вдоль стыка плавает, подача остается равномерной, а щель меняется, и шов получается то с провалом, то с наплывом. Окалина, масло и влага на кромках дают поры независимо от наличия присадки.
Для материалов с высоким отражением, как медь и чистый алюминий, выбор проволоки не снимает вопрос мощности и длины волны источника. Начинать нужно с источника и режима, а присадку подбирать потом.
Ручной аппарат ограничивает объем наплавки подающим блоком и скоростью руки оператора. Для толстого валика или многопроходной разделки подходит станок с роботом и более мощным лазерным источником.
Что смотреть при выборе аппарата
Для задач с присадкой в паспорте сварочного аппарата проверяют диапазон диаметров сварочной проволоки, наличие регулировки скорости подачи отдельно от мощности и режим работы без проволоки. Полезна память режимов по материалам: оператор вызывает режим; подбирать режим заново не требуется.
Смотрят на длину шланга, тип ведущих роликов и быструю смену диаметра. Для ячейки важны интерфейс обмена сигналами с роботом и остановка подачи при потере луча. Аппараты лазерной сварки с подачей проволоки собраны в каталоге в разделе лазерной сварки.