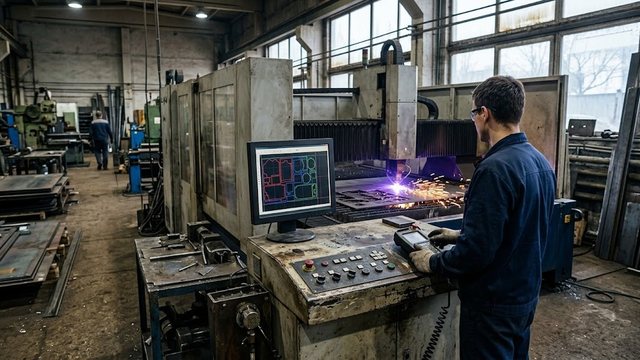
Подготовка площадки под лазерный станок идет параллельно с изготовлением заказа и заканчивается до отгрузки, а не после разгрузки. За это время цех размечают, тянут отдельную линию питания, выводят гофру вытяжки наружу, находят место под баллоны и заказывают газ. Машина приезжает раньше, чем электрик доводит щит. Ниже — этапы по порядку, паспортные требования по питанию, температуре и вентиляции, чек-лист готовности.
Почему лазерный станок стоит на паллетах, а не режет
Причина простоя после разгрузки почти всегда одна. Площадку начали готовить, когда фура уже была в пути. Такелажники сгружают машину у ворот, потому что в проем она не проходит. Дальше ждут электрика с трехфазной линией. Потом сверлят стену под вытяжку. Потом ищут, куда поставить баллоны. Каждый пункт по отдельности решается за два-три дня, но параллельно они не идут, и в сумме набегает три-четыре недели.
Лазерные станки по металлу
Весь раздел →
Лазерный станок 2в1 по неметаллам и металлам Zerder 1325 COMBI

Лазерный станок 2в1 по неметаллам и металлам Zerder 1530 COMBI

Лазерный станок по металлу WATTSAN 1325S
Посчитать цену паузы несложно. Медианная позиция нашего каталога на 03.09.2026 стоит 15 861 030 ₸, разброс — от 67 500 до 88 530 720 ₸ [ДАННЫЕ ПРОЕКТА: f5]. Актив такого порядка месяц лежит в упаковке и не выпускает ни одной детали.
Насколько велика подготовка, зависит от класса машины. Вилка тут широкая.
| Класс машины | Задачи | Что готовить в цехе |
|---|---|---|
| Компактные станки с рабочим полем до 600×400 мм | подходят для печатей, штампов, бирок и сувениров | розетка 220 В, вытяжка наружу |
| Лазерные станки CO2 с ЧПУ мощностью от 100 Вт | для точной резки и гравировки фанеры, акрила, оргстекла, текстиля и других неметаллических материалов | отдельная линия, чиллер, компрессор, вытяжка с фильтром |
| Волоконные станки по металлу 3–12 кВт | станки режут лист и профильную трубу | трехфазный ввод 380 В, промышленная фильтровентиляция, площадка под газы |
| Лазерные маркираторы и маркеры | подходят для гравировки и резки тонких заготовок и для маркировки деталей | розетка, локальный вытяжной зонт |
По этой же логике разведены и разделы каталога — Лазерные граверы, Лазерные станки CO2, Лазерные станки по металлу, Лазерные труборезные станки и Лазерные маркираторы и маркеры. Вопрос, как выбрать лазерный станок CO2 по мощности лазерной трубки и размеру поля, и чем он проигрывает волокну на металле, разбирается в соседней статье блога. Для площадки важнее, под какой объем производства берется машина и сколько сред к ней придется подвести.
Лазерные граверы
Весь раздел →
Лазерные станки и граверы по картону и бумаге
Лазерные станки и граверы по коже и кожзаму
Лазерные станки и граверы по МДФ и ДСП
Заезд и место: проем, маршрут, пол и зазоры вокруг станка
Первым меряют не площадь цеха, а самое узкое место на пути от ворот до точки установки. Станок в обрешетке шире и выше паспортных габаритов. Упирается он обычно в дверной проем или в поворот коридора. У CO2-машины формата 1600×2000×775 мм заявленная масса около 680 кг (паспорт Wattsan NC-C1390/C1612). Волоконные установки для резки металла тяжелее в несколько раз.
Порядок замеров до отгрузки:
- Ширина и высота ворот и всех проемов на маршруте, с вычетом наличников и доводчиков.
- Радиусы поворотов коридора и высота потолка в самой низкой точке, включая балки и лотки.
- Пороги, пандусы, перепады уровня пола: гидравлическая тележка не переезжает порог выше 15 мм без аппарели.
Лазерные станки по металлу
Весь раздел →
Лазерный станок по металлу WATTSAN MINI 1309

Лазерный станок по металлу WATTSAN 1530S

Лазерный станок по металлу WATTSAN 1530S TABLECHANGE
- Допустимая нагрузка на пол и на перекрытие, если цех не на нулевом уровне. Цифру берите у собственника здания письменно.
- Точка, где грузовик встанет под разгрузку, и подъезд к ней для манипулятора. И проверьте, не перекрыт ли маршрут стеллажами: их придется двигать.
Дальше идут зазоры. Паспорт Wattsan требует оставить свободное пространство около 1 м с каждой стороны машины, чтобы был быстрый доступ к панели и узлам. Это минимум для обслуживания, а не для работы. Реальный контур считают иначе: со стороны загрузки нужна длина листа плюс полметра. Иначе раскрой придется заводить боком, а оператор будет разворачивать заготовку в проходе.
Кроме самого станка, рядом должны поместиться:
- чиллер с зазором под циркуляцию воздуха вокруг конденсатора;
- воздушный компрессор с ресивером и осушителем, желательно за перегородкой из-за шума;
- вытяжной вентилятор и трасса гофры до наружной стены;
- стеллаж под листовой металл или плитные материалы;
- место под готовые детали и обрезь;
- баллонная площадка, если резка идет на кислороде или азоте.
Отдельного фундамента лазерное оборудование не требует, потому что жестким узлом работает станина, а не пол. Ровность критична. Раму выставляют по уровню на регулируемых опорах. Под опоры кладут виброизолирующие подушки, если рядом стоит пресс, гильотина или компрессор. Вибрация от соседа уходит в портал и вылезает волнистой кромкой на тонком листе.
Электропитание станка с ЧПУ: мощность, кабель, сеть и заземление
Без отдельной линии с собственным автоматом станок не подключают, и это требование паспорта, а не пожелание продавца. Нагрузку считают не по станку, а по всей группе. Излучатель, чиллер, компрессор и вытяжной вентилятор включаются одновременно и висят на одном щите. Кабель подбирают по суммарному току с запасом на пусковые токи двух компрессоров, холодильного и воздушного.
| Потребитель | Что делает | На что смотреть при расчете |
|---|---|---|
| Станок: излучатель, привода, ЧПУ | режет и гравирует | паспортная потребляемая мощность, тип сети |
| Чиллер | охлаждает излучатель и голову | пусковой ток холодильного контура |
| Воздушный компрессор | подает воздух в сопло | пусковой ток, цикличность включения |
| Вытяжной вентилятор | удаляет дым из зоны реза | работа без остановки всю смену |
Паспортные цифры на примере CO2-машины: питание 220 В ±10 %, 50 Гц, потребляемая мощность менее 3,5 кВт, эксплуатация без стабилизатора напряжения запрещена. Сеть допускается 220 или 380 В частотой 50/60 Гц (паспорт Wattsan). Обратите внимание на совпадение цифр. Допуск станка ±10 % равен норме качества электроэнергии по ГОСТ 32144-2013, где отклонение напряжения в точке передачи не должно превышать 10 % номинала источник: [docs.cntd.ru/document/1200104301]. Запаса нет. Если в цехе просадка при пуске мостового крана, станок уже работает на границе паспорта, и стабилизатор перестает быть опцией.
Проверяют заземление прибором, а не глазами. Паспорт требует сопротивление заземления менее 5 Ом. ПУЭ в пункте 1.7.101 задает для трехфазного источника на 380 В не более 4 Ом источник: [zandz.com/ru/pravila\_zazemleniya/pue\_razdel\_17\_2]. Берите жесткое значение и сохраняйте протокол замера: пусконаладчик спросит его первым. Провод от станины на общий контур входит в комплект станка, но точку подключения в цехе готовит заказчик.
Волоконные станки для резки металла подключаются к трехфазной сети 380 В, и порядок величин там другой. Точную потребляемую мощность берут из паспорта конкретной машины, а не из статьи. Разброс между установками на 3 и на 12 кВт слишком велик, чтобы усреднять. Порядок величин по открытым данным производителей такой: установка на 3 кВт требует подключаемой мощности примерно 18–30 кВт, на 6 кВт — 30–50 кВт, на 12 кВт — около 49–62 кВт. Складывается это не из одного источника: у типовой двенадцатикиловаттной машины сам излучатель берет 12 кВт, приводы и электроника еще около 10 кВт, чиллер 6 кВт, компрессор 5,5 кВт. Питание трехфазное начиная с двухкиловаттных машин, и к расчетной нагрузке закладывают запас порядка четверти на пусковые токи.
Охлаждение, температура цеха и конденсат
Чиллер держит воду в узком коридоре, и коридор задан паспортом: температура охлаждающей жидкости 20–25 °C, заправка только дистиллированной водой, замена воды раз в три месяца. Работа при повышенной температуре ускоряет старение излучателя и роняет скорость резки. Перегретый чиллер — повод остановить смену, а не повод открыть окно.
Отдельно нормируется и само помещение. Диапазон температуры окружающей среды при работе — от +10 до +40 °C, при выключенном оборудовании не ниже +4 °C, выше +40 °C в цех ставят кондиционер. Влажность допускается 5–70 % при условии отсутствия конденсата, и работа при относительной влажности выше 70 % запрещена (паспорт Wattsan).
Запрещается использовать оборудование при температуре ниже точки росы.
Одна эта строка паспорта в казахстанскую зиму стоит дороже остальных. Фуру разгружают при минус двадцати, машину закатывают в теплый цех и включают в тот же час. Металл станка держит холод несколько часов. Влага из теплого воздуха садится на зеркала, линзу, направляющие и платы управления. Дальше либо мутное пятно на оптике и провал мощности, либо пробой на плате. Правило простое: после разгрузки на морозе станок выдерживают в цехе сутки и только потом подают питание. Распаковку тоже откладывают на эти сутки, чтобы конденсат сел на упаковку, а не на оптику.
Ставят чиллер так, чтобы к конденсатору шел воздух и оставался доступ для чистки. Шланги подачи и обратки заводят по схеме из паспорта. Выход чиллера идет на вход станка, а не наоборот. Ошибка в направлении видна не сразу и вылезает падением мощности через неделю.
Вытяжка и фильтрация дыма: резка металла и фанеры
Вытяжка обязательна для любой машины, включая настольные гравировальные станки. СанПиН 5804-91 требует оборудовать помещения, где при работе лазерного оборудования образуются вредные газы и аэрозоли, общеобменной и, при необходимости, местной вытяжной вентиляцией с последующей очисткой удаляемого воздуха источник: [infogost.com/sanpin-5804-91]. Продукты взаимодействия излучения с обрабатываемым материалом стандарт прямо относит к опасным факторам. Оседают продукты лазерной резки везде — на решетке стола, в гофре, на защитном стекле.
Половину задачи закрывает штатный комплект. В коробке с CO2-станком едет вытяжной вентилятор и два метра гофры D150. Это отвод дыма, а не его очистка. Гофру подключают либо к заводской системе вентиляции, либо выводят на улицу. Отверстие в стене под гофру сверлят до приезда станка. В бетоне толщиной 400 мм это отдельная работа с алмазным бурением, и делать ее над установленной машиной никто не станет. А если цех арендованный, согласуйте бурение несущей стены с собственником заранее.
Разный материал дает разный дым:
- акрил и оргстекло дают едкий аэрозоль с резким запахом, он оседает на линзе за смену;
- фанера и МДФ оставляют смолистый налет на решетке и в гофре, при накоплении он пожароопасен;
- текстиль в раскрое дает много легкого ворса, он забивает фильтр быстрее всего;
- металл дает мелкодисперсную пыль и оксиды, тут нужен фильтр, а не просто выброс на улицу.
Отсюда развилка. Если станок стоит в отдельном цехе на окраине, хватает канального вентилятора с выбросом наружу. Если цех в черте города или в арендованном здании с соседями, ставят фильтровентиляционную установку с механическим и угольным фильтром. Место под нее закладывают в план заранее: агрегат занимает от полуметра до метра пола рядом со станком.
Газы, баллоны и сжатый воздух
Подача газа входит в условия эксплуатации. Паспорт разрешает работу только с подключенной системой сжатого воздуха или вспомогательного газа, давление в системе — до 0,8 МПа (паспорт Wattsan). Без газа в сопле рез получается грязным, а линза выгорает за считанные часы.
Для резки металла берут кислород, азот или подготовленный воздух. Под баллоны готовят отдельную площадку: вертикальное крепление цепью или хомутом, навес от солнца, отсутствие открытого огня рядом, трасса рукавов до станка без острых кромок. Место выбирают до установки станка. Тянуть газовую трассу через весь цех задним числом дороже, чем поставить машину на пять метров ближе.
Осушают сжатый воздух отдельно. Влага и масло из компрессора уходят в сопло и садятся на защитное стекло. Помогает здесь не мощность компрессора, а тракт подготовки из ресивера, фильтра, влагоотделителя и осушителя. Классы чистоты сжатого воздуха по частицам, влаге и маслу нормирует ГОСТ Р ИСО 8573-1-2016 источник: [docs.cntd.ru/document/1200140610]. Требуемый класс для конкретной машины указан в ее паспорте, и эту строку стоит прочитать до покупки компрессора. Практическое следствие для холодного цеха: точка росы осушенного воздуха должна быть ниже температуры помещения, иначе конденсат выпадет прямо в магистрали.
Пусконаладка, обучение оператора и безопасность зоны
Пусконаладку делает поставщик или его сервисный инженер, и начинается она с приемки площадки. Нет протокола замера заземления, не выведена вытяжка, не заправлен чиллер — инженер фиксирует неготовность и уезжает. А повторный выезд оплачивается отдельно. Поэтому чек-лист присылают заранее не из вежливости.
Что закрывает акт пусконаладки:
- выставление станины по уровню и проверка геометрии портала;
- юстировка оптического тракта и настройка фокуса;
- запуск чиллера и компрессора, проверка вытяжки под нагрузкой;
- пробный рез на образце заказчика с замером точности;
- передача параметров под материалы и толщины, с которыми будет работать цех.
Держите запас расходников на полке с первого дня. Иначе первая поломка останавливает участок на срок поставки запчасти. В стартовый набор для станка с ЧПУ входят сменные сопла, защитные стекла, линза, дистиллированная вода, фильтры, ремни привода и уплотнения. Для CO2-машины отдельно считают ресурс трубки. Для волоконной — расход защитных стекол, он выше.
Про ограждение зоны вспоминают последним, и зря. Лазерный станок относится к IV классу лазерного оборудования по классификации ГОСТ IEC 60825-1-2013 источник: [docs.cntd.ru/document/1200107020], то есть луч и его отражение опасны для глаз и кожи. Паспорт требует держать на рабочем месте подходящий огнетушитель. До пуска зону ограждают, вешают знак, выдают очки под длину волны конкретного излучателя и назначают ответственного с ключом. Обучение оператора проводят на месте после пусконаладки. Интерфейс контроллера Ruida и подготовка файлов в RDWorks осваиваются за смену, а подбор режимов под материал занимает недели. Гарантию сохраняет соблюдение паспортных условий эксплуатации, и первым при разборе рекламации смотрят журнал замены воды в чиллере.
Чек-лист готовности площадки до отгрузки
Перечень ниже отдают заказчику вместе со счетом, и отгрузку планируют по факту закрытых строк, а не по обещанию закрыть их к приезду машины. Каждая строка предъявляется документом или фотографией: акт скрытых работ, протокол замера, снимок размеченного контура на полу. Порядок строк не случаен, он повторяет очередность работ в цехе.
| Узел | Что предъявляют | Срок до отгрузки |
|---|---|---|
| Заезд | замеры проемов и маршрута, подъезд для разгрузки | 20 дней |
| Пол и место | разметка контура с зазорами, справка по нагрузке на пол | 20 дней |
| Питание | отдельная линия с автоматом, стабилизатор, акт скрытых работ | 14 дней |
| Заземление | протокол замера сопротивления контура | 14 дней |
| Вытяжка | отверстие в стене, трасса гофры, фильтр при наличии соседей | 10 дней |
| Охлаждение | место под чиллер, запас дистиллированной воды | 10 дней |
| Воздух и газы | компрессор с осушителем, площадка под баллоны, рукава | 10 дней |
| Безопасность | огнетушитель, очки, ограждение зоны, ответственный | 7 дней |
| Расходники | стартовый набор сопел, стекол, фильтров | 7 дней |
В таблице стоят сроки из рабочей практики поставки по Казахстану, а не норматив. Смысл не в цифрах. Строки закрываются последовательно, и электрику с бурением несущей стены не сделать за выходные перед приездом фуры.
Частые вопросы
Чем отличается подготовка под лазерные станки CO2?
Лазерные станки CO2 питаются от 220 В и требуют чиллера, компрессора, вытяжки и фильтра под дым от неметаллов. Волоконная машина по металлу просит трехфазный ввод 380 В, промышленную фильтровентиляцию и площадку под кислород или азот. Разница по деньгам и срокам подготовки цеха доходит до нескольких раз.
Где купить лазерный станок с гарантией и обучением?
У поставщика, который выдает чек-лист площадки до отгрузки и включает пусконаладку в договор. Наш склад работает из Алматы, поставка идет по всему Казахстану [ДАННЫЕ ПРОЕКТА: f2]. В каталоге 1443 позиции в 243 разделах, цена указана у 1001 [ДАННЫЕ ПРОЕКТА: f4]. Обучение оператора проводится после пусконаладки, на вашем материале.
Сколько времени занимает подготовка цеха?
От двух до четырех недель, если работы идут параллельно. Дольше всего тянутся две позиции: отдельная линия питания с протоколом заземления и отверстие в несущей стене под гофру вытяжки. Разметку места, площадку под баллоны, закупку расходников и очки оператора закрывают за несколько дней. Начинать стоит в день подписания счета.
Можно ли самостоятельно настроить и запустить лазерный станок?
Подключить по паспорту питание, воду, воздух и газ способен грамотный энергетик предприятия. Юстировку оптического тракта и выставление фокуса лучше отдать инженеру. Ошибка на этом шаге дает косой рез и провал мощности, а самостоятельное вскрытие узлов снимает гарантию. Компактные граверы — исключение, они приходят настроенными с завода.
Нужен ли отдельный фундамент под лазерный станок?
Нет. Жесткость обеспечивает станина, а от пола требуется ровность и достаточная несущая способность. Фундамент делают в двух случаях: перекрытие не держит расчетную нагрузку либо рядом работает ударное оборудование, и вибрацию не снимают опорные подушки. Оба случая видны на этапе замеров, до заказа машины.
Что спросить у продавца до заказа машины?
Четыре строки паспорта: тип и напряжение сети с потребляемой мощностью, диапазон температуры и влажности помещения, требования к сжатому воздуху и вспомогательному газу, габариты и масса в упаковке. Плюс состав пусконаладки, перечень расходников на первый месяц и список того, что уже идет в комплекте, а что докупается.
Пришлите чертеж детали или габариты заготовки с материалом и толщиной, и мы поможем выбрать подходящую машину, посчитаем комплект подготовки цеха и доставку по Казахстану. Если задача формулируется как «надо резать и гравировать вот это», приложите фотографию образца. По ней видно и нужное рабочее поле, и мощность.