Цветная лазерная маркировка на металле получается без краски: меняется сама поверхность. Ниже разобрано, откуда берется окраска на нержавеющей стали и титане, почему для них нужен источник с регулируемой длительностью импульса и чем окраска по стойкости отличается от черной маркировки. Объемная 3D-гравировка по рельефу в статью не входит, у нее свой материал.
Получение цвета: изменение цвета металла под лучом
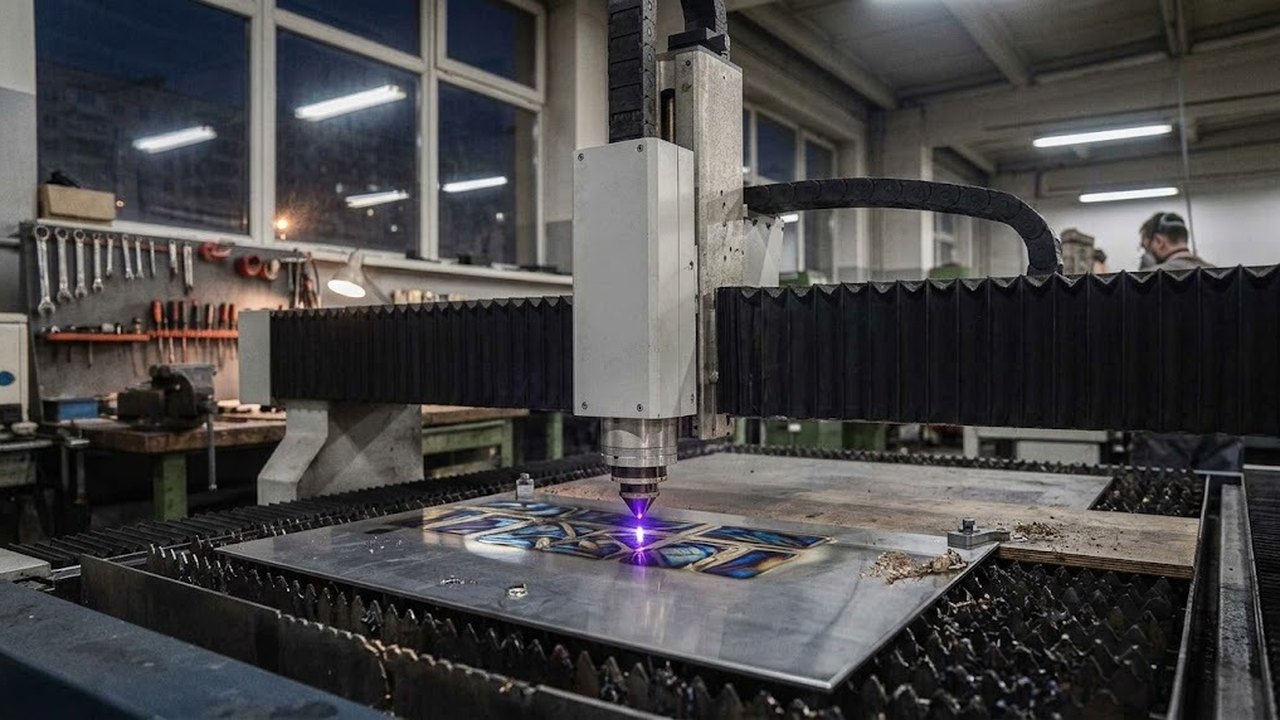
Краситель не наносится на металл: цвет появляется от нагрева самого металла. Лазерный луч нагревает поверхность и наращивает на ней тончайшую оксидную пленку. Цвет возникает из-за интерференции света в пленке: каждой толщине слоя отвечает свой тон. Производитель источника JPT описывает это так: «Color comes from growing an oxide layer of an exact thickness on the metal surface; different thicknesses reflect different colors».
Отсюда следует главное требование. Толщина оксида должна воспроизводиться от детали к детали, иначе синий на одной заготовке станет фиолетовым на другой. Металл при этом почти не удаляется: пленка образуется в верхнем слое металла, и изображение получается без съема материала.
Лазерные маркировочные станки
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7

Лазерный маркиратор Wattsan FL ST JPT M7 30 Вт

Лазерный маркиратор Wattsan FL ST JPT M7 60 Вт
Чем MOPA отличается от Q-switch у волоконного лазера
В источнике с Q-switch длительность импульса зафиксирована конструкцией. Оператор меняет мощность и частоту импульсов, и этого хватает для гравировки и черной маркировки. Для окраски это сужает палитру: на той же странице JPT сказано, что у такого лазера «you only have frequency and power to work with».
В MOPA-источнике задающий генератор и усилитель разделены, поэтому длительность импульса и число импульсов в секунду задаются независимо. Паспорт JPT M7 (20–100 Вт) указывает длительность от 2 до 500 нс и повторение от 1 до 4000 кГц при длине волны 1064 нм. Такой запас позволяет подбирать режим нагрева под определенный тон и получать четкую границу между соседними цветами.
Мощность сама по себе палитру не гарантирует: MOPA на 20 Вт способен дать более широкую и воспроизводимую палитру, чем Q-switch на 100 Вт.
Лазерные маркировочные станки
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7 100 Вт

Лазерный маркер Wattsan FL TT

Лазерный маркер Wattsan FL TT JPT M7
Подобрать оборудование под вашу задачу
Параметры режима: скорость и эффект на поверхности
Результат задает связка параметров, и ни один из них не работает отдельно. Основные рычаги:
- длительность и повторение импульсов определяют, сколько тепла уходит в металл за один проход;
- скорость сканирования и шаг между линиями задают перекрытие следов и равномерность заливки;
- число проходов и фокусное расстояние меняют плотность энергии на поверхности.
Высокая скорость сканирования снижает нагрев и сдвигает тон, поэтому ее фиксируют вместе с остальными параметрами. Палитру снимают на тестовой пластине той же марки стали, затем записывают режимы в библиотеку. Сдвиг фокуса меняет цвет, поэтому деталь должна лежать в плоскости фокуса. Рабочее поле объектива и плоскостность заготовки влияют на однородность цвета по всей площади.
Отжиг, травление и абляция на поверхности металла
Лазерная маркировка металла включает несколько физических механизмов, и цвет дает один из них. Отжиг греет сталь ниже порога плавления и растит оксид, рельефа почти нет. Цветные оксиды получаются при тонкой пленке; при толстой пленке тот же отжиг дает черный. Травление плавит тонкий слой и оставляет углубление, абляция испаряет материал и дает глубокую гравировку. Поэтому станок для цвета настраивают на мягкое тепловое воздействие и обходятся без съема металла.
Лазерные маркировочные станки
Весь раздел →
Лазерный маркер Wattsan FL TT 20 Вт (IPG)

Лазерный маркер Wattsan FL TT 30 Вт (IPG)

Лазерный маркер Wattsan FL TT 50 Вт (IPG)
Химический состав стали тоже играет роль: от марки зависят скорость роста оксида и итоговая палитра, поэтому режимы подбирают отдельно для каждой марки.
Нержавейка и титан в цветной гравировке
На титане оксидная пленка растет легко и дает широкую гамму: от желтого и золотого через синий и фиолетовый до зеленого. Нержавеющая сталь отзывчива тоже, но тона зависят от марки и состояния поверхности. Шлифованная и полированная заготовки при одном режиме выглядят по-разному, а грубо обработанная поверхность рассеивает свет и тускнит окраску.
Алюминий для оксидных цветов малопригоден; медь и латунь дают ограниченную и менее стабильную палитру. Анодированный алюминий окрашивается иначе, и цвет там создает анодный слой.
Стойкость цветной лазерной маркировки
Для промышленности долговечный цвет важнее яркого. Оксидная пленка тонкая, но она часть металла и не отслаивается как краска. Бытовой контакт с водой, маслами и трением без абразива оксид не снимает. Слабое место другое: абразив, агрессивные кислоты и нагрев. При нагреве оксид продолжает расти, поэтому изделие у печи или горелки со временем меняет тон.
Для деталей под интенсивной чисткой цвет лучше делать на скрытых или малонагруженных участках, а для идентификации, которая должна пережить абразивную чистку, выбирать черную маркировку отжигом или травлением. Перед запуском в серию образец прогоняют через ту обработку, которую деталь проходит в эксплуатации: мойку, пассивацию, стерилизацию.
Выбор лазерного маркиратора для цветной маркировки
Первое условие: волоконный лазер с источником MOPA. У модели должны быть открыты длительность импульса и повторение, иначе режимы не подобрать. Диапазоны задаются в паспорте источника.
Второе: программное обеспечение с библиотекой режимов и возможностью задать длительность импульса по слоям. Третье: качество оптики и плоское поле, потому что цвет чувствителен к плотности энергии. Для цветных оксидов нужна точность режима; запас мощности нужен скорее для глубокой гравировки. Среди лазерных маркираторов источники MOPA выделяют отдельной характеристикой, и ее стоит уточнять у поставщика в Казахстане до заказа.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркер Wattsan FL ST

Лазерный маркер Wattsan RF DAVI

Лазерный маркер Wattsan FL BOX
Когда цветная маркировка не подходит
Условия эксплуатации, перечисленные в разделе о стойкости, исключают окраску на изделиях в горячей зоне и в зоне абразива. Если по стандарту требуется читаемый код с высоким контрастом, цвет проигрывает черной маркировке, потому что контраст между соседними тонами ниже. Область применения окраски: декоративные задачи в отрасли посуды, ножей и сувениров, логотип, шкала, маркировка изделия, где цвет нужен покупателю как часть продукта.