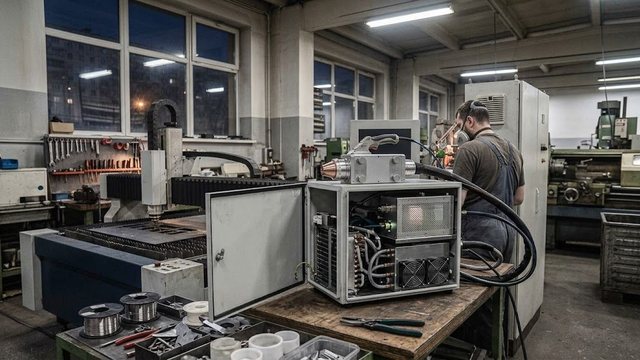
Статья помогает выбрать лазерный маркиратор по двум вопросам: из какого материала деталь и какую метку на ней нужно получить. Дальше разбирается оптика: поле, линза, ротор. Сравнение моделей и цены здесь не приводятся. Выбор начинается с задачи производства: материал продукции и вид метки определяют остальное.
Типы источников: волоконный, УФ и CO2 под материал
Тип источника задает длина волны, а от нее зависит, сколько энергии поглотит поверхность. Волоконный лазер и твердотельные источники на неодиме работают около 1064 нм. Металлы поглощают такое излучение заметно лучше, чем излучение CO2-лазера на 10 600 нм, поэтому сталь и титан маркируют волоконным маркиратором. Вторая и третья гармоники неодимового лазера дают 532 и 355 нм: это зеленый и ультрафиолетовый источники.
| Источник | Длина волны | Основной профиль |
|---|---|---|
| Волоконный | около 1064 нм | металлы, часть пластиков |
| MOPA (волоконный с регулируемым импульсом) | около 1064 нм | цвет на нержавейке, тонкие покрытия, пластики |
| УФ | 355 нм | стекло, чувствительные пластики, пленки |
| CO2 | 10 600 нм | дерево, кожа, картон, акрил, маркировка органики |
Для смешанной номенклатуры встречается выбор между двумя машинами: волоконной под металл и CO2 или УФ под остальное. Одна установка редко закрывает и металл, и прозрачные материалы с органикой.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7

Лазерный маркиратор Wattsan FL ST JPT M7 30 Вт

Лазерный маркиратор Wattsan FL ST JPT M7 60 Вт
Когда нужен MOPA, а когда хватит волоконного лазера
В обычном волоконном источнике длительность импульса задается частотой и меняется в узких пределах. В MOPA-источнике длительность импульса задается отдельно. Короткий импульс снимает слой аккуратно и почти не греет соседние участки. Длинный импульс прогревает поверхность сильнее.
Цвета побежалости на нержавеющей стали стабильнее получаются при регулируемом импульсе. Тонкая краска или анодный слой снимаются без прожига основы. Пластик меньше плавится и чернеет по краям метки.
Серийный номер, QR-код или логотип на стали и алюминии маркирует и стандартный волоконный источник. Переплата за регулируемый импульс оправдана, когда в списке задач есть цвет или тонкое покрытие.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7 100 Вт

Лазерный маркер Wattsan FL ST

Лазерный маркер Wattsan RF DAVI
Подобрать оборудование под вашу задачу
Мощность и скорость лазерной маркировки
Мощность выбирают по глубине метки и требуемой скорости. Паспортная максимальная мощность выбору не помогает. Для поверхностной маркировки анодированного алюминия хватает менее 40 Вт, а для дерева часто хватает менее 10 Вт.
Чрезмерная мощность создает проблему: тонкий лист и покрытия она прожигает насквозь. Режим лучше держать ниже максимума мощности источника, чтобы оставался запас.
Поле маркировки, линза и высокая точность метки
Поле маркировки определяется фокусным расстоянием линзы. Линза с большим фокусным расстоянием дает крупное поле, но увеличивает пятно, и плотность энергии в нем падает. Линза с коротким фокусом дает малое поле и тонкую линию.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркер Wattsan FL BOX

Лазерный маркер Wattsan FL BOX JPT M7

Лазерный маркер Wattsan FL Compact J50
Отсюда рабочее правило: поле выбирают по самой большой метке на изделии, но не больше. Для мелких меток вроде DataMatrix выгоднее короткий фокус: пятно меньше, и контраст модулей кода выше. Для крупной графики приходится брать длиннофокусную линзу и мириться с более толстой линией.
Края поля отличаются от центра: луч приходит туда под углом к поверхности, и качество линии чуть падает. Ответственные метки лучше ставить ближе к центру. Сменная линза решает вопрос, когда на одной машине маркируют и мелочь, и крупные детали.
Лазерный гравер по металлу: что он умеет
Маркиратор с волоконным лазером наносит текст, коды и рисунок на металлическую поверхность, а при нескольких проходах уходит в глубокую гравировку. Здесь пригодна более высокая средняя мощность источника. Для метки на неровной поверхности нужен маркиратор с динамической фокусировкой, который подстраивает фокус по высоте.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркер Wattsan FL Compact R50

Лазерный маркер Wattsan FL Compact R30

Лазерный маркер Wattsan FL Compact R20
Ротор и маркировка цилиндров
Ротор вращает цилиндрическую деталь под лучом. Он нужен для колец, ручек, метчиков и трубок. Без ротора метка по окружности искажается, потому что поверхность уходит из фокуса.
Перед покупкой проверяют диаметр детали и длину, которую зажимает патрон, а также нужен ли задний центр для длинных заготовок. Для плоских деталей ротор избыточен. Для кольцевых меток на круглой заготовке он обязателен.
Типичные ошибки при выборе
Первая ошибка: брать машину по мощности, пока задача не определена. Вторая: ожидать от волоконного маркиратора метки на прозрачном стекле: оно слабо поглощает 1064 нм, а метку дает УФ или CO2. Третья: не учесть условия цеха. При запыленном воздухе оптику чистят чаще, поэтому фильтры и очистку воздуха предусматривают заранее. Четвертая: покупать без пробной маркировки образцов своего материала. Источники разных типов оставляют разную метку на одной и той же партии.
Что проверить перед заказом
Для сверки используют короткий список вопросов.
- Какие материалы маркируются сегодня и какие появятся в ближайший год.
- Какая метка нужна: поверхностная, глубокая или цветная.
- Какой размер у самой большой метки и самой мелкой.
- Есть ли цилиндрические детали и нужен ли ротор.
- Какое программное обеспечение управляет станком и как оно принимает файлы и коды.
Подходящий раздел каталога: лазерные маркираторы и маркеры.