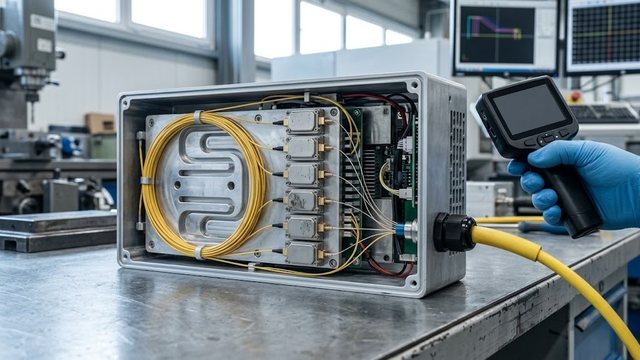
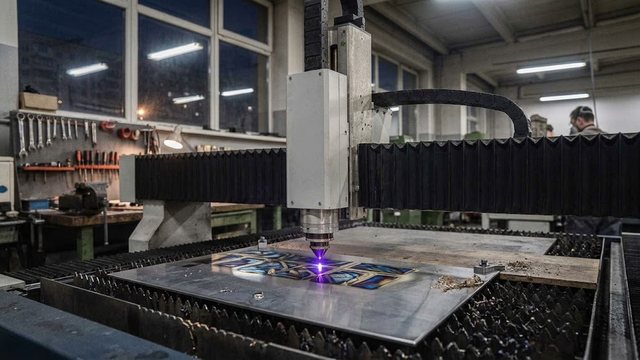
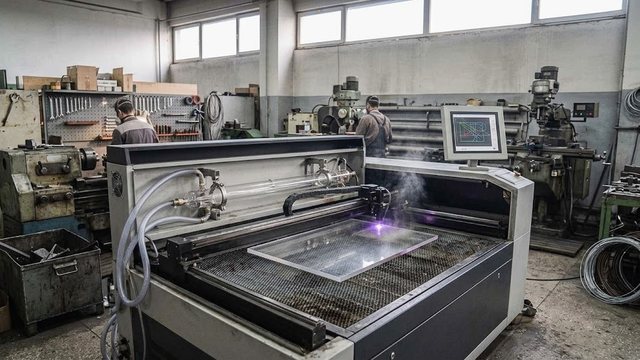
Оптоволоконный источник излучает на длине волны около 1,06 мкм, и эту волну металлы поглощают хорошо. CO2-лазер работает около 10,6 мкм, и там картина обратная. Акрил, фанера и ткань берут энергию охотно, а полированная латунь отбрасывает луч обратно в оптику. Выбор между двумя типами начинается с материала и толщины, а не с киловатт в прайсе.
Почему выбор начинается с длины волны, а не с мощности
Длина волны определяет, поглотит материал энергию или пропустит ее мимо. Оптоволоконный источник накачивает легированное иттербием волокно и дает излучение около 1,06 мкм, то есть 1060 нм (источник). Это ближний инфракрасный диапазон. Свободные электроны в металле отзываются на такое излучение сразу, поэтому энергия остается в поверхностном слое и уходит в плавление.
CO2-лазер дает около 10,6 мкм, в десять раз длиннее. Там работают другие механизмы поглощения. На этой волне резонируют связи углерод-водород и кислород-водород, из которых собрана органика. Акрил, дерево, кожа, войлок нагреваются от CO2 почти мгновенно. На 1,06 мкм тот же акрил прозрачен — луч проходит лист насквозь и жжет стол, а не деталь.
Обратная ситуация с медью и латунью. На длинной волне полированный цветной металл ведет себя как зеркало и возвращает энергию туда, откуда она пришла. Именно поэтому промышленная резка металлов ушла на оптоволоконные лазеры и не собирается возвращаться, а раскрой органики остался за CO2.
Мощность двигает толщину. Длина волны решает, будет рез вообще или нет. Станок на 6 кВт не разрежет акрил ни на каком режиме, а CO2 на 150 Вт не возьмет три миллиметра стали.
Практическое правило простое. Сначала список материалов, потом толщины, и только потом киловатты. Порядок наоборот стоит дорого, потому что источник внутри станка на другой тип не меняется. Купив оптоволоконную машину под задачу с акрилом, вы получите оборудование, которое эту задачу не выполняет физически.
Материал и толщина: какой лазерный станок для резки металла нужен
Правило короткое. Металл любой толщины идет на оптоволоконный источник, органика идет на CO2, а спорные случаи решает не толщина, а отражающая способность материала. Ниже сведены типовые задачи и решение по типу машины. Колонка «на что смотреть» отвечает на вопрос, что именно проверять в спецификации, когда тип уже выбран, а модель еще нет.
| Материал и толщина | Тип станка | На что смотреть |
|---|---|---|
| Черная сталь 1–20 мм | Оптоволоконный, от 1,5 кВт | Схема подачи газа, ход по оси Z, труборезная приставка |
| Нержавейка 1–12 мм | Волоконный, от 3 кВт | Азот высокого давления и источник его подачи |
| Алюминий 1–8 мм | Оптоволоконный, от 3 кВт | Защита источника от обратного отражения |
| Медь и латунь до 4–6 мм | Оптоволоконный с допуском на отражающие металлы | Паспортное разрешение производителя резать цветные |
| Оцинковка 0,5–3 мм | Волоконный 1–2 кВт | Вытяжка под цинковые пары, работа на сжатом воздухе |
| Трубы и профиль | Труборезный или комбинированный | Диаметр патрона, длина загрузки, поддержка заготовки |
| Акрил 1–20 мм | CO2 | Тип трубки, качество полировки кромки |
| Фанера и МДФ 3–20 мм | CO2 | Вытяжка с угольным фильтром, продувка зоны резки |
| Ткань, кожа, войлок | CO2 малой мощности | Конвейерный стол, оптический контур раскроя |
| Стекло и камень | CO2 | Только гравировка, сквозной рез по этим материалам недоступен |
| Маркировка по металлу | Волоконный маркиратор | Поле сканатора и глубина за один проход |
Отдельно про толщины. Цифры в спецификациях обозначают предельную способность, а не режим, на котором цех работает каждый день. Производственная толщина ниже паспортной. На пределе падает скорость, растет расход газа и появляется грат. Раздел Волоконные лазерные станки по металлу собран как раз под резку листового металла, а трубный прокат закрывают Лазерные труборезные станки с патронами и системой поддержки заготовки.
Волоконные лазерные станки по металлу
Весь раздел →
Оптоволоконный лазерный станок для резки металла MetalTec 1530 B (RECI-1000 W)

Оптоволоконный лазерный станок для резки металла MetalTec T6020 (1000W)

Оптоволоконный лазерный станок для резки металла MetalTec 1530P (2000 — 6000W)
Если нужны резка и гравировка по органике, задачу закрывает Лазерные станки CO2. Гравировальные станки под металл строят на оптоволоконном источнике, и это отдельный класс машин. Портала и режущей головы там нет, есть сканатор и поле маркировки.
Сколько стоит оптоволоконный станок и из чего складывается цена
В нашем каталоге на 03.09.2026 оптоволоконные станки по металлу идут в диапазоне от 15 946 590 до 57 777 500 ₸ при медиане 31 893 180 ₸ по 15 позициям с указанной ценой. Это цены нашего каталога, а не средние по рынку Казахстана. Весь раздел Лазерные станки по металлу шире. В нем 234 позиции с ценой, от 10 213 830 до 37 548 450 ₸, медиана 18 190 500 ₸.
Лазерные станки по металлу
Весь раздел →
Лазерный станок 2в1 по неметаллам и металлам Zerder 1325 COMBI

Лазерный станок 2в1 по неметаллам и металлам Zerder 1530 COMBI

Лазерный станок по металлу WATTSAN 1325S
Разброс объясняется четырьмя вещами. Первая — киловатты источника. Машины на 3 кВт идут по медиане 33 218 025 ₸, на 6 кВт уже 37 586 460 ₸, и это цена станка целиком. Вторая причина, рабочее поле. Формат 1500×3000 мм и формат 2000×6000 мм различаются станиной, направляющими, приводами и защитным корпусом. Третья причина, комплектация режущей головы с автофокусом и датчиком высоты. Четвертая, обвязка вокруг луча. Чиллер, компрессор, осушитель, фильтровентиляционная установка и азотный генератор в сумме дают заметную долю сметы, а в прайсе станка этого оборудования обычно нет.
CO2-техника живет в другом ценовом слое. Машины для органики в каталоге начинаются от 325 800 ₸, медиана по этой ветке 4 887 000 ₸, верх упирается в 38 639 880 ₸ у крупноформатных моделей. Настольные Лазерные граверы стоят от 271 500 ₸ при медиане 608 160 ₸. Разница в порядок величины аргументом сама по себе не является. Она отражает разные задачи, а не разное качество.
Лазерные граверы
Весь раздел →
Лазерные станки и граверы по картону и бумаге
Лазерные станки и граверы по коже и кожзаму
Лазерные станки и граверы по МДФ и ДСП
А всего в каталоге 1443 позиции и 243 раздела, цена известна у 1001 из них. Подбор удобно начинать с ветки Лазерные станки по металлу по мощности, где станки для резки металла разложены по киловаттам источника.
Кромка и конусность: где выигрывает волоконный лазерный станок для резки
Оптоволоконный луч фокусируется в пятно меньшего диаметра, чем CO2, потому что длина волны короче. Меньше пятно — уже рез, выше плотность мощности, меньше зона термического влияния. На тонком листе это дает почти вертикальную стенку и деталь, которая садится в сборку без доработки.
Но конусность появляется с ростом толщины. Луч сходится в фокус и снова расходится, поэтому на 12–20 мм низ пропила становится шире или уже верха в зависимости от положения фокуса. Лечится это подбором фокусного расстояния, давлением газа и скоростью. Точность позиционирования портала и жесткость станины на конусность влияют слабо. Они отвечают за геометрию контура, а не за профиль стенки.
CO2 на акриле дает эффект, который волоконный источник не повторит. Кромка получается прозрачной и полированной, потому что материал не выгорает, а испаряется с оплавлением поверхности. На фанере картина другая. Кромка темнеет, и вопрос лишь в том, насколько сильно. Продувка воздухом и правильная скорость уменьшают нагар, полностью его не убирают.
По скорости на металле станок лазерной резки на волокне опережает CO2 кратно, и разрыв тем больше, чем тоньше лист. На резке тонких листов от 0,5 до 3 мм это заметно сильнее всего. На толстой углеродистой стали преимущество сокращается. Процесс переходит из режима испарения в режим кислородного горения, а его скорость определяет уже химия, а не оптика. Разница видна по открытым данным: лазерный рез идет шириной примерно 0,15–0,5 мм, плазменный — от 1,5 мм на тонком листе до 5 мм на двадцатипятимиллиметровом при трехстах амперах. По угловому отклонению кромки лазер укладывается в диапазоны 1–2 по ISO 9013, плазма — во второй на металле тоньше 10 мм и в третий на более толстом.
Ресурс источника и расходники: главная строка владения оборудованием
Ресурс источника — самая крупная строка стоимости владения, и по ней два типа расходятся радикально. Оптоволоконный источник рассчитан минимум на 100 000 часов работы (источник). Стеклянная трубка CO2 живет 1500–3000 часов, металлическая радиочастотная 20 000–50 000 часов (источник).
Пересчитайте это в смены. Стеклянная трубка при односменной работе меняется примерно раз в год-полтора, и замена входит в годовой бюджет как регулярная позиция. Оптоволоконный источник за тот же период не расходуется. И отсюда парадокс, который ломает расчет неопытному покупателю. Дешевый CO2 обходится дороже в горизонте пяти лет, если он загружен всерьез, а не включается по субботам.
Расходники у двух типов разные по составу:
- Оптоволоконная машина: сопла режущей головы, защитное стекло под соплом, керамическое кольцо датчика высоты. Зеркал в тракте нет, юстировать трассу не нужно, луч идет по световоду прямо до головы.
- CO2: два-три поворотных зеркала, фокусирующая линза, регулярная чистка оптики и юстировка тракта после каждого удара или переезда станка.
Порядок обслуживания режущей головы выглядит так:
- Осмотр защитного стекла перед сменой. Налет и точечные прожиги на стекле сначала портят кромку, потом убивают линзу за ним.
- Проверка сопла на соосность и целостность кромки. Забрызганное или деформированное сопло срывает поток газа и дает грат по одной стороне контура.
- Калибровка емкостного датчика высоты после замены сопла или керамики.
- Контроль контура охлаждения: температура, уровень и чистота жидкости в чиллере.
- Продувка защитного стекла и корпуса головы сухим воздухом, а не протирка ветошью.
У CO2 к этому добавляется юстировка. Луч от трубки идет через зеркала, и смещение любого из них на доли миллиметра уводит пятно в углу поля. Проверяется прожигом по бумаге в четырех точках стола.
Кислород, азот или воздух: что меняет газ
Газ отвечает за две вещи. Он выдувает расплав из зоны резки и участвует в самом процессе. Выбор газа меняет и внешний вид кромки, и стоимость метра сильнее, чем это принято учитывать при покупке.
- Кислород. Вступает в экзотермическую реакцию с железом, добавляет тепло в зону резки и позволяет брать толстую углеродистую сталь. Кромка выходит с оксидным слоем, и перед покраской или сваркой ее зачищают. Расход небольшой, давление низкое, метр дешевый.
- Азот. Инертен, оксида не дает, кромка остается светлой и сразу годится под сварку и покраску. Для нержавейки это единственный рабочий вариант. Кислород окисляет срез и убивает коррозионную стойкость. Платите за это расходом, потому что азот идет под высоким давлением и на толстом листе баллоны уходят быстро.
- Сжатый воздух. Компромисс для тонкого металла. Дешевле всего в пересчете на метр, но требует осушителя и многоступенчатой фильтрации. Капля масла или воды в тракте посадит защитное стекло за смену. Кромка получается слегка окисленной, для конструктива это чаще всего приемлемо.
Отдельный расчет — источник азота. Баллоны удобны на малых объемах и разоряют на потоке. Азотный генератор стоит как заметная часть станка и окупается только при загрузке, которую надо честно посчитать до покупки, а не после. А для CO2 по органике вопроса газа нет вовсе. Там идет продувка сжатым воздухом, которая сбивает пламя и уносит дым.
Мощность под лист и лазерный станок для резки труб
Киловатты источника задают две вещи. Это предельная толщина, которую машина берет вообще, и скорость на средних толщинах, где идет основной поток. Третьего они не дают. Материал определяется длиной волны, а геометрия контура механикой портала. Ниже ориентировочные предельные значения для оптоволоконных станков по данным производителя (источник).
| Мощность источника | Углеродистая сталь | Нержавейка | Алюминий |
|---|---|---|---|
| 1–2 кВт | до 10 мм | до 6 мм | до 4 мм |
| 3–4 кВт | до 20 мм | до 12 мм | до 8 мм |
| 6 кВт | до 25 мм | до 20 мм | до 12 мм |
| 12 кВт | до 40 мм | до 30 мм | до 18 мм |
| 20 кВт и выше | от 50 мм | от 40 мм | от 25 мм |
Пять ошибок, которые повторяются при выборе:
- Брать по предельной толщине из рекламы. Заявленные 20 мм на 3 кВт (3000W) означают рез с долгим прожигом, медленный и с гратом. Производственный диапазон той же машины заканчивается раньше.
- Считать рост линейным. Удвоение киловатт не удваивает толщину. Прибавка идет заметно медленнее роста цены. Переход с 3 на 6 кВт дает выигрыш в скорости на средних толщинах, а не двукратный запас по толщине.
- Не проверять электрику цеха. Источник на 6 кВт тянет за собой чиллер, компрессор и вытяжку. Подведенная мощность и качество сети считаются до заказа, а не в день монтажа.
- Экономить киловатты на потоке. Станок на 1,5 кВт закроет номенклатуру до 6 мм, но на 4 мм будет ползти. Если основной поток это 3–6 мм и объем растет, разница в скорости съедает экономию за первый год.
- Брать запас под разовый заказ. Толстый лист раз в квартал дешевле отдать на аутсорс, чем содержать источник, купленный ради одного контракта.
Оборудование под трубный прокат считается иначе. Там киловатты вторичны, а решает механика. Диаметр и тип патронов, длина загрузочной зоны, поддержка длинномера и жесткость прижима. Машина для резки профиля на 1,5 кВт часто выгоднее шестикиловаттного портала, если труба в номенклатуре преобладает над листом.
Вытяжка, охлаждение и безопасность: что требует станок с ЧПУ
Вытяжка у двух типов разная по природе загрязнения. Металл дает мелкодисперсную пыль и оксиды, поэтому под столом ставят фильтровентиляционную установку с искрогасителем и картриджами. Органика на CO2 дает дым и смолы, поэтому нужен угольный фильтр. Иначе запах пойдет по цеху и к соседям. ПВХ на лазере не режут вообще, при нагреве выделяется хлор, который убивает и оператора, и станок.
Охлаждение обязательно обоим типам. У оптоволоконной машины чиллер обычно двухконтурный. Один контур держит источник, второй режущую голову, и температуры у них разные. У CO2 охлаждается трубка, и здесь критична сама скорость ее изменения. Резкий перепад дает трещину в стекле.
Безопасность упирается в класс лазера. Излучающая часть промышленной машины относится к классу 4 по IEC 60825-1, а безопасным изделием класса 1 станки с ЧПУ становятся за счет закрытого корпуса, блокировок дверей и ключевого выключателя. Стандарт прямо требует для класса 4 разъем дистанционной блокировки и съемный ключ (источник), а требования к защитным ограждениям вынесены в отдельный документ IEC 60825-4 (источник).
Есть деталь, которую упускают при покупке очков. Излучение 1,06 мкм проходит через прозрачные среды глаза и фокусируется на сетчатке, а 10,6 мкм поглощается роговицей. Это разные поражения и разные фильтры. Очки, купленные под один тип источника, от другого не защищают. Маркировка на дужке указывает конкретный диапазон длин волн.
Про подготовку помещения скажем коротко, потому что это тема отдельной статьи блога: нужен ровный пол под раму, отдельный ввод питания, место под чиллер и компрессор вне рабочей зоны, проход для загрузки листа краном или кран-балкой. Планировать эти вещи стоит одновременно с выбором станка, а не после доставки.
Частые вопросы: обучение, обслуживание и доставка
Чем лазерный станок для резки отличается от гравера? Такая машина прожигает материал насквозь по контуру. Луч расплавляет металл, а газ выдувает расплав наружу. Гравер снимает поверхностный слой на заданную глубину и сквозного отверстия не делает. Конструктивно это разные изделия. У резчика портал с режущей головой и подача газа, у гравера сканирующая система и неподвижный стол.
Требуется ли специальное обучение для работы на лазерном станке? Да. Оператору нужны навыки работы со стойкой ЧПУ и программой раскроя, понимание таблиц режимов, порядок замены сопла и защитного стекла. Отдельно проходят инструктаж по лазерной безопасности. Это работа с классом 4, действия при отказе блокировок, правила применения защитных очков и порядок допуска к наладке.
Что входит в ежедневное обслуживание? Осмотр защитного стекла и сопла, проверка уровня и температуры в чиллере, слив конденсата из ресивера компрессора, очистка стола и решеток от окалины. У CO2 добавляется проверка чистоты зеркал и линзы. Все это занимает четверть часа в начале смены и снимает большую часть внеплановых остановок.
Можно ли собрать такое оборудование своими руками? Собрать портал и подключить готовый источник теоретически возможно, экономического смысла в этом нет. Источник, режущая голова и система управления стоят почти как готовая машина, а сертификации по лазерной безопасности у самоделки не будет. При поломке ответственность и гарантия лягут на сборщика.
Для каких отраслей нужны оптоволоконные лазерные станки? Металлообработка и производство металлоконструкций, вентиляция и воздуховоды, мебельная фурнитура, сельхозмашиностроение, рекламные конструкции, ремонт прицепной техники. Везде, где номенклатура это листовой металл и профильная труба, а партии меняются чаще, чем окупается штамповая оснастка.
Как купить станок и что с доставкой по Казахстану? Подбор идет от вашей номенклатуры. Нужны список материалов, толщины, габарит листа и план по загрузке. Дальше подбирается класс источника, формат стола, комплект обвязки и схема отгрузки. Доставка организуется по всему Казахстану, отгрузка рассчитывается под конкретный адрес и способ разгрузки.
Пришлите чертеж детали или просто габариты и толщины того, что режете сейчас: подберем тип станка и киловатты под вашу номенклатуру и посчитаем поставку по Казахстану.