Статья объясняет физику углекислотного источника: откуда берется длина волны, почему одни материалы он режет, а другие отражают, и чем различаются три исполнения излучателя. Параметры конкретных моделей и порядок выбора по мощности здесь не разбираются.
Как устроен углекислотный лазер
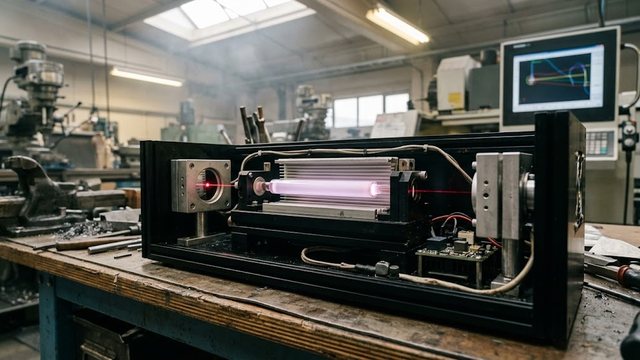
Рабочая среда CO2 лазера — газовая смесь. В запаянном разрядном объеме около 10-20% приходится на углекислый газ, еще 10-20% на азот, несколько процентов на водород или ксенон, остальное занимает гелий. Электрический разряд возбуждает азот, а тот передает энергию молекулам углекислого газа. Гелий отводит тепло от разряда.
Молекула CO2 излучает в инфракрасной области. Основные полосы лежат около 9,6 и 10,6 мкм, и рабочей почти всегда служит вторая. Для лазера это длинная волна: у оптоволоконного излучателя она около 1,06 мкм, то есть примерно в десять раз короче. Отношение длин волн задает многие отличия двух классов в обработке материалов.
Лазерные станки CO2 по моделям
Весь раздел →
Лазерный CO2 станок WATTSAN 0503 Hobby-T

Лазерный гравер WATTSAN 6040

Лазерный гравер WATTSAN 6040 90 Вт Lasea F2
Доля электрической мощности, которая превращается в излучение, у CO2 лазера невелика. Отношение выходной мощности к накачке доходит до 20%, а в раскрое листа на практике получают 5-10%. У оптоволоконного источника этот показатель 20-30%.
Какие материалы обрабатывает лазер CO2 на длине волны 10,6 мкм
Излучение 10,6 мкм хорошо поглощают вода и органические соединения. Дерево, фанера, бумага, картон, кожа, акрил и многие пластики нагреваются в тонком поверхностном слое и испаряются. Так делают рекламные изделия: буквы из акрила, вывески, сувениры, шаблоны и лекала. Поэтому CO2 лазер остается основным инструментом для гравировки и раскроя неметаллов.
Стекло непрозрачно для этой волны и поглощает ее поверхностным слоем. Поверхность растрескивается и скалывается, поэтому стекло гравируют, но края штриха получаются со сколами.
Лазерные станки CO2 по моделям
Весь раздел →
Лазерный гравер WATTSAN 6040 95 Вт Lasea F2

Лазерный гравер WATTSAN 6040 90 Вт Reci W2

Лазерный гравер WATTSAN 6040 95 Вт Reci W2
Голый металл на этой волне сильно отражает излучение. Свободные электроны проводника возвращают большую часть энергии, и гравировка голой стали или алюминия идет плохо. С покрытием картина другая. Слой краски или анодирования поглощает энергию, и по нему можно работать малой мощностью.
| Материал | Что происходит на 10,6 мкм | Мощность для гравировки |
|---|---|---|
| Дерево | поглощение, испарение слоя | до 10 Вт |
| Анодированный алюминий | снимается оксидный слой | до 40 Вт |
| Окрашенная заготовка | покрытие удаляется | 10-30 Вт |
Для голой стали, меди и латуни маломощный CO2 лазер не применяют: отражение делает гравировку неэффективной. На материалах, которые поглощают эту волну, глубина гравировки доходит до 100 мкм и больше, а маркировка обычно мельче.
Подобрать оборудование под вашу задачу
Мощность лазерной трубки и исполнения излучателя станка CO2
Стеклянная трубка с водяным охлаждением и постоянным током — самое простое и дешевое исполнение. Электроды стоят внутри колбы, возбуждение идет постоянным током. Такие трубки ставят на настольные граверы и недорогие раскройные станки. Ограничения связаны с конструкцией: колба стеклянная, мощность ограничена ее длиной, а ресурс трубки считают в часах работы, и менять приходится всю трубку целиком.
ВЧ-трубка (металлическая, с радиочастотным возбуждением) устроена иначе. Электроды расположены снаружи, поэтому их не разрушает разряд. Такой излучатель дает стабильную мощность, быстро включается и выключается, и пятно получается более ровным. Это основа для точной растровой гравировки на высокой скорости.
Промышленный резонатор с ВЧ-накачкой и диффузионным охлаждением рассчитан на мощности от единиц киловатт. Промышленные CO2 резонаторы режут конструкционную сталь: промышленные установки от 1 кВт обрабатывают углеродистую сталь толщиной от 0,5 до 13 мм. Слабость стеклянной трубки на такие резонаторы не переносится.
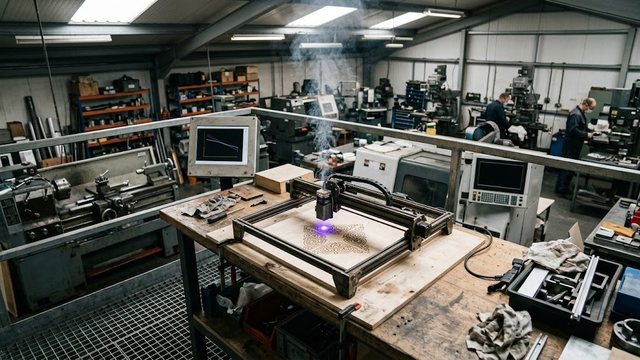
Лазерная резка и гравировка дерева и фанеры на станке CO2
Траекторию хода задает программное обеспечение станка: контур из векторного файла режется, растровое изображение гравируется строками. Режим обработки меняют мощностью и скоростью хода каретки. Лазерная резка требует высокой мощности на малой скорости, гравировка идет быстро при малой мощности. Один станок с ЧПУ выполняет обе операции.
Лазерная резка металла
Весь раздел →
Лазерный станок по металлу для резки труб WATTSAN 1530S ROTATORY

Лазерный станок для резки металла Wattsan Hard 1530

Лазерный станок для резки металла Wattsan Hard U
Кромка получается разной на разных материалах. Акрил оплавляется и после реза остается гладким, фанера темнеет и обугливается по линии реза. Размер заготовки ограничен рабочим полем станка, а скорость хода каретки подбирают опытным путем под каждый материал и его толщину. Точность контура зависит от жесткости портала и юстировки оптики, а мелкую мастерскую и рекламное производство различают рабочий стол и класс излучателя.
Пределы лазерной резки и гравировки CO2
Длинная волна дает большее пятно в фокусе, чем у волоконного источника. Оптоволоконный источник фокусируется в пятно примерно в десять раз меньшего диаметра (по площади до ста раз), поэтому тонкие отверстия и мелкий контур в стали получаются лучше именно у него.
Кварцевое волокно поглощает на длине волны 10,6 мкм, поэтому в станках гибкий кабель не применяется и пучок идет по зеркалам. Зеркала юстируют, и это постоянная статья обслуживания: загрязнение или сбитая настройка меняют мощность на материале. Линзы для высоких мощностей делают из селенида цинка с просветляющим покрытием, а зеркала часто покрывают золотом.
Для работы с деревом и акрилом удобна открытая схема: заготовка лежит на столе, луч ведет портал. Такие станки подбирают по рабочему полю и мощности трубки. Для раскроя стального листа класс станков другой, его описывает статья про оптоволоконный лазер.
Как выбрать лазерный станок CO2 и когда он не подходит
Выбор CO2 оправдан, когда основной материал органический или полимерный. Для гравировки голого металла и резки меди и латуни станок CO2 малой мощности не подходит: отражение возвращается в резонатор. Для комбинированного цеха решает доля стали и цветных сплавов в заказах: если она велика, нужен волоконный источник, а CO2 станок идет вторым.