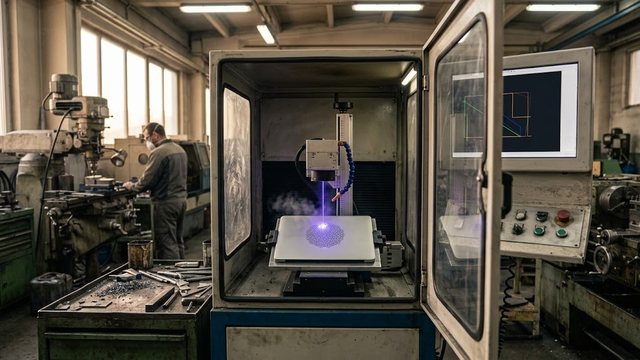
Статья объясняет, как устроен волоконный лазер и откуда берутся его свойства: длина волны, качество пучка, набор мощности. Подробного разбора брендов здесь нет, для него есть отдельная статья. Читатель, который выбирает оборудование для резки металла, получит критерии, по которым источники сравнивают между собой.
Принцип работы волоконного лазера и усиление в световоде
Волоконный лазер относится к твердотельным лазерам. Резонатор и усилитель здесь объединены в одном световоде, легированном ионами редкоземельного элемента. В станках для металла используют иттербий. Такой источник часто называют иттербиевым, а в бытовой речи оптоволоконным.
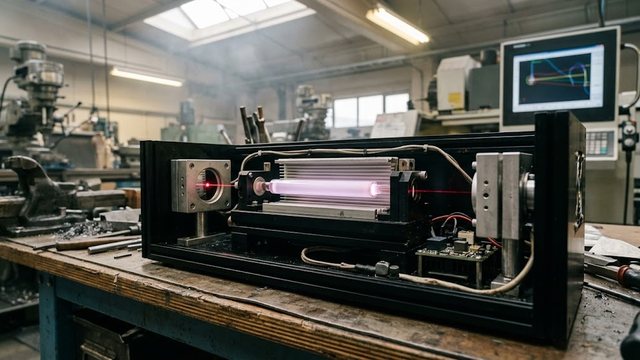
Генерация начинается в сердцевине. Ионы иттербия поглощают свет накачки и переходят в возбужденное состояние. Фотоны, идущие вдоль световода, вынуждают их отдавать энергию в том же направлении. Свет многократно проходит между двумя отражателями, и усиление растет, пока часть его не выходит через выходное зеркало.
Волоконные лазерные станки по металлу
Весь раздел →
Оптоволоконный лазерный станок для резки металла MetalTec 1530 B (RECI-1000 W)

Оптоволоконный лазерный станок для резки металла MetalTec T6020 (1000W)

Оптоволоконный лазерный станок для резки металла MetalTec 1530P (2000 — 6000W)
Рабочий диапазон иттербиевого источника лежит около 1064 нм. Такую же длину волны дает неодимовый твердотельный лазер, поэтому сталь поглощает свет обоих источников похоже. У газового CO2-лазера длина волны 10,6 мкм, то есть почти в десять раз больше.
Активное волокно и накачка
Активное волокно собрано из четырех слоев. Легированная сердцевина проводит сигнал. Вокруг нее лежит внутренняя оболочка, по которой идет свет накачки, затем внешняя оболочка с меньшим показателем преломления и защитное покрытие. Две оболочки дали название схеме: двойная оболочка. Она позволяет вводить свет мощных диодов, которые сами дают плохой лазерный луч, и превращать его в пучок с хорошим качеством.
Накачку обеспечивают модули на основе лазерных диодов, то есть полупроводниковые излучатели. Их свет сводится в оболочку, и ионы иттербия забирают его по всей длине. Световод уложен в бухту, поэтому путь усиления велик при компактном корпусе, а тепло распределяется по длине и отводится легче, чем у стержня.
Подобрать оборудование под вашу задачу
Свойства пучка
Сердцевина задает поперечную структуру пучка. У одномодового световода диаметр поля моды обычно не превышает 20–30 мкм. Пучок получается почти гауссовым, его легко сфокусировать в малое пятно. На резке тонкого металла это дает узкий рез и высокую плотность мощности.
Для станков большой мощности выбирают многомодовый вариант с более толстой сердцевиной. Пучок в нем шире и хуже фокусируется, зато такой выход проще довести до больших мощностей. Выбор между вариантами определяет, какую толщину и какой материал лазер режет лучше. В паспорте указывают диаметр сердцевины выходного (транспортного) волокна. Минимальное пятно зависит еще от оптики головки.
Пучок доставляется к режущей головке по гибкому кабелю, без зеркал и системы юстировки. Поэтому траектория пучка не меняется при движении портала. У CO2-станка путь луча идет через зеркала, и их положение приходится контролировать.
Модульность и выходная мощность
Выходная мощность волоконного источника набирается блоками. Один модуль дает ограниченную мощность, а несколько модулей сводят в один выход сумматором. Мощность одномодовых иттербиевых источников выросла от 100 Вт, а сложением пучков получено 30 кВт. Для станка это означает, что серия источников разной мощности строится из одних и тех же узлов.
Практическая выгода такой архитектуры в ремонте. Отказ одного диодного модуля снижает мощность и не останавливает источник целиком, а замена выполняется блоком. Предел суммарной мощности задают сумматор и волокно: они должны выдерживать ее без перегрева торцов.
Режимы излучения: непрерывные и импульсные лазеры
Волоконные лазеры работают в двух режимах излучения. Непрерывный лазер держит постоянную выходную мощность и подходит для резки и сварки. Импульсный лазер выдает излучение короткими импульсами с высокой пиковой мощностью. Такой режим применяют для маркировки и очистки, где нужна чистая поверхность без прогрева детали.
Режим задается электроникой накачки и схемой резонатора. Для станка это отдельная строка выбора: резка листа идет в непрерывном режиме или с модуляцией, гравировка по металлу импульсами.
КПД и охлаждение
Электрический КПД волоконного лазера составляет 20–30 процентов, у CO2-лазера 5–10 процентов при резке листового металла. Остальная энергия уходит в тепло, которое отводит чиллер. Охлаждение нужно диодам накачки и оптическим разъемам. Подробности подбора чиллера описаны в отдельной статье.
Применение: какие материалы обрабатывает волоконный лазер
Основная сфера применения: обработка листа и трубы, сварка, маркировка, очистка поверхности. Свет около 1 мкм хорошо поглощается сталью и нержавейкой, цветными сплавами слабее, но лучше, чем свет CO2-лазера. Медь и латунь режутся лучше, чем CO2-источником, хотя при высокой мощности отраженный свет требует защиты источника.
Прозрачные и светлые неметаллы поглощают такой свет слабо. Дерево, акрил и ткани обрабатывают CO2-лазером. Прозрачные материалы пучком этого диапазона обрабатывать трудно.
Что смотреть при выборе источника
При сравнении волоконных лазеров читают четыре строки паспорта: номинальную мощность, диаметр сердцевины выходного волокна, режим работы (непрерывный или модулируемый) и требования к охлаждению. Мощность и сердцевина позволяют оценить, какие толщины и материалы доступны. Режим влияет на пробивку и на работу с отражающими сплавами.
Производителей много, и их сравнивают по ресурсу диодов и по условиям сервиса в Казахстане. Выбор бренда разобран в отдельной статье, а станки с такими источниками собраны в разделе волоконных лазерных станков по металлу.