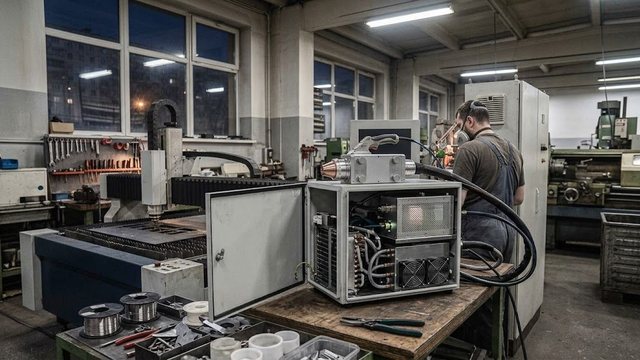
Многие аппараты ручной лазерной сварки собраны на китайских заводах, и вопрос покупателя звучит как «какой китайский аппарат брать и что в нем проверять». Ниже перечислены узлы, по которым аппараты различаются при одинаковой мощности в паспорте, и порядок приемки с реальной сваркой. Выбор метода сварки и сравнение с аргоном здесь не разбираются.
Из чего состоит китайский аппарат лазерной сварки
Ручной аппарат собирают из источника, блока управления, гибкого волоконного кабеля, сварочной головки с качанием луча и чиллера. Сборщик может брать покупные узлы. Источник и головка часто сделаны разными заводами, а шильдик на корпусе называет только сборщика.
Поэтому отзывы о «китайской сварке» вообще мало что говорят. Один и тот же корпус встречается с разными источниками, и внешне похожие аппараты могут отличаться узлами. Проверять нужно комплектацию конкретной партии.
Аппараты лазерной сварки
Весь раздел →
Ручной волоконно-лазерный сварочный аппарат, INTEGRAL

Аппарат лазерной сварки / резки FoxWeld Аппарат для ручной лазерной сварки, резки и очистки FOXWELD LASER 1500-4-МТ AIR

Лазерная сварка с воздушным охлаждением
Мощность в паспорте и толщина сварного шва в металле
Мощность источника задает предел по толщине. По таблице одного завода класс 1500 Вт сваривает сталь до 4 мм, а класс 3000 Вт до 7 мм. Для алюминия те же классы дают 3 и 6 мм, а для 2000 Вт указано 4 мм. У другого завода для 3000 Вт алюминий заявлен до 5 мм, то есть цифры одного класса расходятся.
Расхождение между заводами может зависеть от способа замера. Поставщика спрашивают, шла ли сварка с проволокой и с разделкой кромок. Для сравнения двух предложений нужны толщина и режим с указанием скорости. Алюминий и медь сваривают на аппарате старшего класса, чем сталь той же толщины.
| Мощность | Сталь, мм | Алюминий, мм |
|---|---|---|
| 1500 Вт | до 4 | до 3 |
| 2000 Вт | до 5 | до 4 |
| 3000 Вт | до 7 | до 6 |
Таблица составлена по данным одного завода и показывает порядок величин. Значения конкретной модели берут из паспорта и проверяют на образце.
Подобрать оборудование под вашу задачу
Какие металлы сваривает аппарат и что дает версия 4 в 1
Таблица выше охватывает сталь и алюминий; нержавеющая сталь и медь в ней не даны. Нержавеющая сталь сваривается чище, чем медь: зона нагрева мала, деталь почти не ведет. Алюминий и медь отражают излучение и быстро отводят тепло, поэтому качество шва там зависит от стабильности источника и подачи защитного газа сильнее, чем на стали.
Аппараты лазерной сварки
Весь раздел →Лазерные очистки с воздушным охлаждением
Лазерная сварка с водяным охлаждением
Лазерные очистки с водяным охлаждением
Версия 4 в 1 объединяет в одной головке сварку, резку и очистку, а также зачистку шва со сменными насадками. Результат зависит от мощности источника и насадки. Резка листа на аппарате такого вида ограничена по толщине. Модуль 4 в 1 берут ради зачистки швов после сварки; подробности даны в статье про аппарат лазерной сварки 3 в 1.
Лазерный источник: марка, длина волны, серийный номер
У источника проверяют на самом модуле марку и модель, мощность и серийный номер. Надпись на корпусе сама по себе не подтверждает модель. Продавцы нередко предлагают источник на выбор из нескольких брендов, и цена аппарата зависит от этого выбора. Разницу между основными брендами разбирает статья про Raycus и IPG.
Рабочая длина волны ручной сварки лежит около 1070-1090 нм, у других заводов заявлена 1080 нм. Длина волны в паспорте и на шильдике модуля должна совпадать с заказанной. Источник с заявленной мощностью, но без маркировки модуля принимать не стоит.
Сварочная головка и волоконный кабель
Головка определяет ширину шва через амплитуду качания луча. У модели 1500 Вт она заявлена в пределах от нуля до 4 мм, у модели 3000 Вт до 7 мм. Ширина качания позволяет перекрыть зазор в соединении и влияет на расход проволоки. Режимы качания проверяют в работе.
Аппараты лазерной сварки
Весь раздел →
Система ручной лазерной сварки IPG LightWELD XR 1500

Система ручной лазерной сварки IPG LightWELD XR 2000

Система ручной лазерной сварки IPG LightWELD XC 1500 с функцией очистки
Длина выходного волокна у 3-киловаттной модели одного завода составляет 10 м, из них свободно перемещаются около 8 м. Этим задается радиус работы вокруг корпуса. Высокая нагрузка на разъем при частых перестановках ускоряет износ. Волокно нельзя резко изгибать: излом дает потери мощности и нагрев в точке перегиба. Разъем головки и защитное стекло осматривают при приемке.
Чиллер и охлаждение
Источник и головка охлаждаются водой. Чиллер входит в комплект. Для 3-киловаттной модели завод указывает потребление всей системы до 13 кВт и питание 380 В, а модель на 1500 Вт и 2000 Вт того же ряда работает от 220 В. Электрику цеха сверяют с паспортом до отгрузки.
В неотапливаемом помещении зимой в контур заливают антифриз по указанию изготовителя чиллера. Уровень жидкости и состояние фильтра проверяют до первого запуска. Выбор чиллера разобран в статье про охлаждение волоконного лазера.
Документы при поставке
К аппарату прилагают паспорт на русском языке и инструкцию. Нужны также гарантийный талон и декларация соответствия. Лазерное оборудование такого типа относится к классу 4 по IEC 60825-1, и в документах должны стоять классификация и требования к защитным очкам под длину волны источника.
Аппараты лазерной сварки
Весь раздел →
Система ручной лазерной сварки IPG LightWELD XC 2000 с функцией очистки

Система ручной лазерной сварки IPG LightWELD XC с функцией очистки 1500 Вт

Система ручной лазерной сварки IPG LightWELD XC с функцией очистки 2000 Вт
Гарантийный срок у заводов разный. Один заявляет 2 года на неисправности, не связанные с умышленным повреждением. В договоре прописывают, какие узлы входят в гарантию: срок на источник может отличаться от срока на головку и чиллер. Расходные части, такие как защитные стекла и сопла, обычно оговариваются отдельно, условия сверяют по договору.
Приемка: пробные швы и проверка узлов
Приемка занимает смену и начинается до подписания акта. Последовательность такая:
- сверка номеров узлов с документами;
- осмотр волокна, разъемов и защитных стекол на повреждения от перевозки;
- запуск чиллера и проверка расхода воды, затем включение источника на малой мощности;
- пробные швы на образцах материала и толщины заказчика, с проволокой и без нее;
- замер мощности на выходе головки, если у поставщика есть измеритель;
- проверка блокировок, аварийной остановки и сигнализации по температуре воды.
Каждый пробный образец осматривают на проплав, подрезы и пористость. Образец с заявленной максимальной толщиной сваривают на режиме из паспорта. Если шов на заявленной толщине не получается, замечание вносят в акт до подписи.
Когда китайский аппарат не подходит
Для постоянной работы на отражающих металлах нужен источник с подтвержденной защитой от обратного отражения. Аппарат без сервиса в Казахстане грозит простоем: защитные стекла и головка изнашиваются, а ремонт модуля на заводе занимает время на перевозку. Наличие склада запасных частей и инженера на месте узнают до покупки.