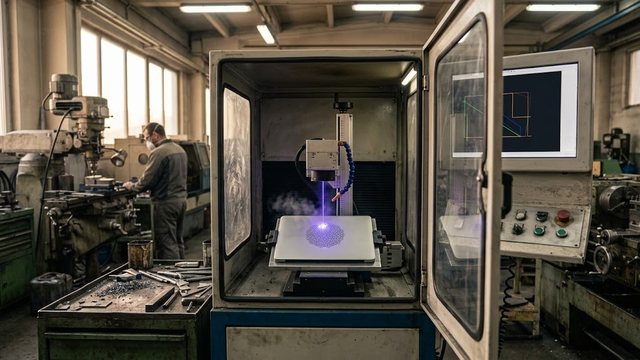
Статья о том, как прямая маркировка кодом DataMatrix ведет себя на металлической детали: какой размер модуля выбрать, откуда берется контраст, как оценивают качество символа и чем проверяют код в цехе. Правила обязательной маркировки товаров для розницы здесь не разбираются: они задают содержимое метки. Технология нанесения в них не описана.
Что такое DataMatrix и чем он удобен для металла
Символ DataMatrix (в написании Data Matrix тот же стандарт) строится из квадратных модулей, собранных в квадрат или прямоугольник. Две смежные границы образуют сплошную L-образную рамку, по ней считыватель находит положение и поворот символа. Две другие границы чередуют темные и светлые модули и задают тактовую сетку. Устройство символа описывает стандарт ISO/IEC 16022.
Для детали важны два свойства: широкий выбор версий символа и запас на повреждение. Размеры символа ECC 200 лежат от 10×10 до 144×144 модулей, поэтому версию подбирают под объем данных и под свободное место. Кроме того, коррекция ошибок может восстановить всю строку данных, когда символ потерял до 30% поверхности. Царапина, пятно масла или следы обработки не всегда ломают считывание.
Лазерные маркировочные станки
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7

Лазерный маркиратор Wattsan FL ST JPT M7 30 Вт

Лазерный маркиратор Wattsan FL ST JPT M7 60 Вт
Один символ вмещает до 2335 буквенно-цифровых знаков. Серийному номеру детали такой емкости не требуется: чаще кодируют короткую строку, а подробности хранят в базе предприятия.
Размер модуля и площадь под символ
Модуль выбирают как компромисс двух ограничений. Снизу его ограничивают диаметр сфокусированного пятна и разрешение камеры, сверху свободное место на детали. Длина стороны символа равна числу модулей, умноженному на модуль. Код 16×16 при модуле 0,25 мм занимает 4 мм, а символ 144×144 при модуле 0,3 мм растягивается на 43,2 мм.
Модуль должен накрываться несколькими пикселями матрицы сканера, иначе края размываются, и оценка падает. На маленькой детали выигрывает короткая строка данных и минимальная версия символа.
Свободное поле вокруг символа добавляется к стороне символа. Рядом с фаской, где поверхность уходит из фокуса, символ придется сдвинуть, поэтому запас оставляют заранее.
Подобрать оборудование под вашу задачу
Контраст символа на металле
Контраст в прямой маркировке создает разница в отражении света между обработанным и необработанным участком. Единой схемы нет, механизм зависит от материала и режима.
Лазерные маркировочные станки
Весь раздел →
Лазерный маркиратор Wattsan FL ST JPT M7 100 Вт

Лазерный маркер Wattsan FL TT

Лазерный маркер Wattsan FL TT JPT M7
| Материал | Что создает темный модуль | Что следует проверить |
|---|---|---|
| Нержавеющая сталь | Отжиг: тонкая оксидная пленка без съема металла | Стабильность цвета при смене партии |
| Анодированный алюминий | Удаление цветного слоя до светлого металла | Неравномерность слоя анодирования |
| Углеродистая сталь | Окисление или неглубокий съем | Ржавчина и масло на поверхности |
| Титан | Оксидная пленка разных цветов | Зависимость цвета от энергии импульса |
Блестящая зеркальная поверхность работает хуже матовой: белые блики мешают считывать, и сканер видит блик вместо модуля. Линейный штрихкод страдает от бликов так же. Для зеркальных деталей и малых модулей выбирают рассеянную подсветку, а если нужно, слегка меняют режим, чтобы обработанные модули стали матовыми.
Глубокая гравировка дает хороший контраст на старте, но создает свои риски: тени по краям модулей искажают их размер, а грязь собирается в углублениях. Поэтому для деталей с последующей покраской или покрытием глубину нужно согласовывать с технологом по покрытию.
Верификация качества и расшифровка отличаются
Прочитанный код еще не означает хороший код. Считыватель с запасом по алгоритмам расшифрует и поврежденный символ, а другой считыватель на другой линии откажет. Для объективной оценки применяют верификацию: прибор снимает символ в фиксированных условиях и выставляет баллы по нескольким параметрам, среди которых контраст символа, равномерность модулей, повреждение фиксированного рисунка и запас коррекции ошибок. Итоговая оценка равна худшему из параметров.
Для печатных кодов методику задает ISO/IEC 15415. На металле печатные условия подходят не всегда: освещение, угол и отражение зависят от поверхности, и для таких меток существует ISO/IEC TR 29158, документ по оценке качества кодов прямой маркировки. Он вводит несколько стандартизованных схем подсветки, и верификатор перебирает их. Оценка пишется по шкале из пяти ступеней, от нуля до четырех, где четверка соответствует букве A.
Для приемки задают нижнюю границу, например оценку не ниже определенной ступени, и записывают ее в техническое задание на маркировку. Без записанного порога спор между поставщиком и заказчиком превращается в разговор о том, чей считыватель лучше.
Лазерные маркировочные станки
Весь раздел →
Лазерный маркер Wattsan FL TT 20 Вт (IPG)

Лазерный маркер Wattsan FL TT 30 Вт (IPG)

Лазерный маркер Wattsan FL TT 50 Вт (IPG)
Почему в лаборатории код читается, а в цехе нет
Типовая причина расхождений в том, что условия считывания на линии отличаются от лабораторных. Меняются расстояние до детали, угол, скорость движения, подсветка и загрязнение. Код с запасом оценки в лаборатории переносит эти отклонения, код на границе порога нет.
Качество символа контролируют в такой последовательности: сначала верификатор подтверждает оценку после нанесения, затем штатный считыватель на линии набирает статистику по партии, и только потом решается вопрос о порядке допуска. Если есть автоматическая отбраковка, деталь с нечитаемым символом уходит на повторную маркировку или в брак.
Деталь стоит также проверить после операций, которые следуют за маркировкой: пескоструйной обработки, травления, термообработки, покраски. Каждая из них может стереть или залить модули. Если такая операция обязательна, код наносят на участок, который ее переживет, либо маркируют после нее.
Нанесение: чем маркируют продукцию и что смотреть в станке
Прямую маркировку металла выполняют лазерные маркираторы. Для металлов чаще берут волоконные лазерные маркираторы: их излучение хорошо поглощается сталью, а на алюминии режим подбирают осторожнее. Для черных и цветных оксидных меток на нержавейке пригодны модели с настраиваемой длительностью импульса, а для пластиков и покрытий используют УФ-источники и другие типы.
Лазерные маркираторы и маркеры
Весь раздел →
Лазерный маркер Wattsan FL ST

Лазерный маркер Wattsan RF DAVI

Лазерный маркер Wattsan FL BOX
В характеристиках смотрят на размер сфокусированного пятна, поле маркировки и точность позиционирования гальвосканера: от них зависит минимальный модуль и геометрия символа. Режим задается по материалу, поэтому нужны регулировки мощности, частоты и длительности импульса, а также автофокус или возможность нанесения на деталь с перепадом высот. Поверхностный контраст проверяют на образцах своих деталей до покупки.
Лазерная маркировка в Казахстане для цехов с партиями деталей встраивается в линию: после нанесения деталь сразу уходит на проверку верификатору.
Протокол маркировки ведут по каждой детали: записывают версию символа, модуль, режим лазера и оценку верификатора. Такая форма записи позволяет через год воспроизвести режим и найти причину, если партия начала считываться хуже.
Идентификация деталей на производстве: что кодировать
Устойчивый формат содержит уникальный номер детали и, при необходимости, обозначение изделия. Кодирование уникального номера дает прослеживаемость детали от станка до рекламации. Дату, партию и смену хранят в базе данных. Тогда версия остается малой, а модуль крупным.
Количество деталей в партии влияет на выбор схемы нумерации. Для массового производства номер создает система учета, а станок получает его перед нанесением. При ручном вводе на малых сериях растет число ошибок, и сканирование на приемке показывает дубли.
Смартфон способен прочитать символ, но подтвердить его качество телефон не может: для оценки по ISO/IEC TR 29158 нужен верификатор. Телефон годится для быстрой проверки содержимого, например при разборе рекламации.